Ознакомьтесь с последними достижениями в области баллистических шлемов из армированного волокнами композитного материала, включая сверхвысокомолекулярный полиэтилен (UHMWPE), арамидные волокна, баллистические ткани и передовые технологии производства.
Последние достижения в исследованиях бронезащитных шлемов из армированных волокнами композитных материалов.
Введение
В условиях эскалации международных конфликтов и все более сложного развития глобального терроризма и экстремизма угроза войны становится все более серьезной, что предъявляет более высокие требования к комплексным характеристикам военной техники, такой как бронежилеты. Хотя голова и шея составляют лишь 12% тела солдата, травмы головы являются причиной половины боевых потерь на поле боя. Черепно-мозговая травма (ЧМТ) — распространенная причина смерти и инвалидности солдат, ставшая характерной травмой в современных военных конфликтах. Данные показывают, что высокоскоростные снаряды или осколки на поле боя могут стать причиной примерно 80% смертельных травм, причем 45% из них приходится на голову. В условиях обстрела высокоскоростными снарядами или осколками, которые могут попадать в голову с любого направления, бронежилеты могут эффективно поглощать или уменьшать кинетическую энергию удара, снижая повреждение нейронных сетей и кровеносных сосудов головного мозга, вызванное энергетическими волнами, генерируемыми снарядом внутри мозга, тем самым снижая смертность среди военнослужащих. Исследования показали, что ношение бронежилетов военнослужащими может снизить смертность примерно на 20%. Поэтому в настоящее время существует необходимость в разработке бронежилетов с лучшими защитными свойствами, меньшим весом и большим комфортом при ношении, чтобы справляться со все более сложными условиями поля боя и защищать жизни солдат.
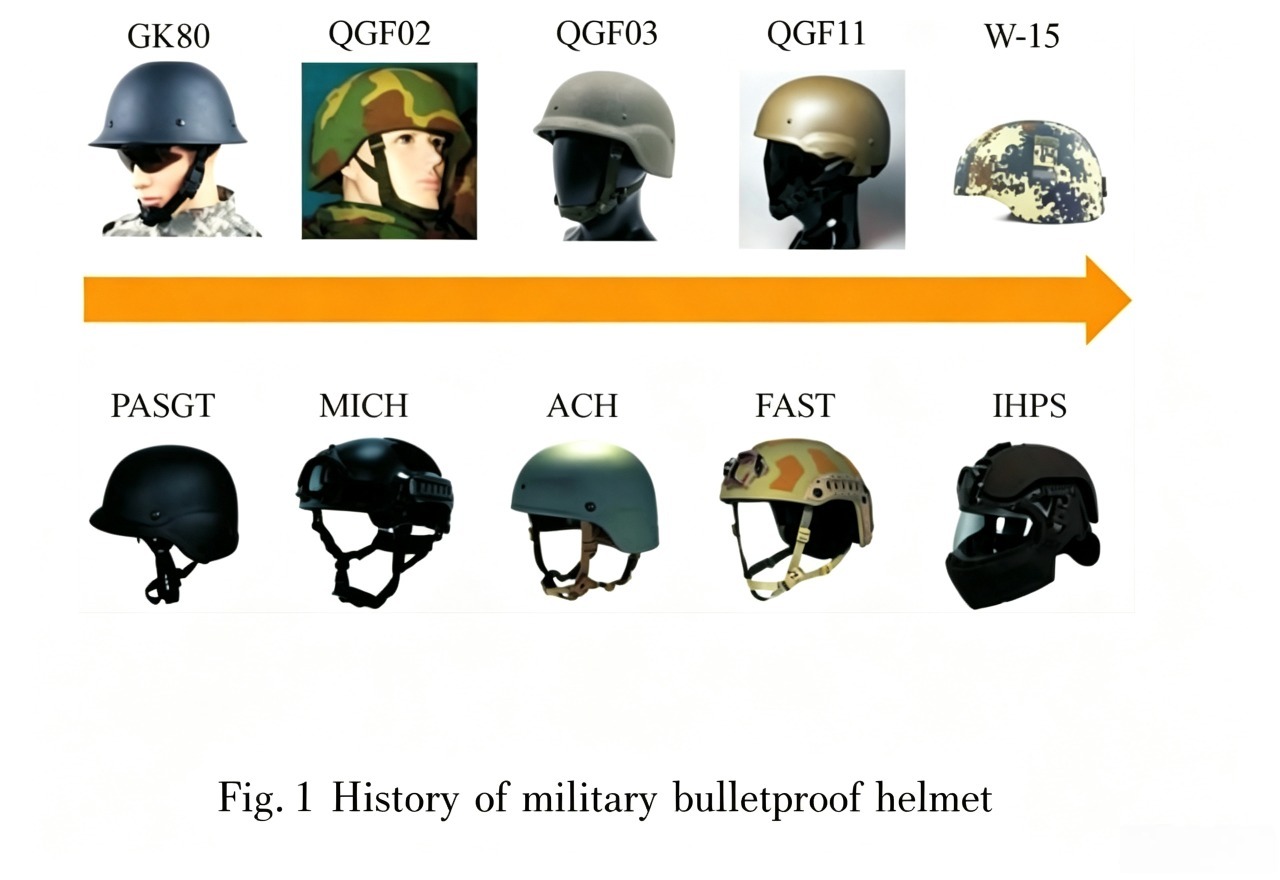
Первым в мире современным пуленепробиваемым шлемом стал стальной шлем М1915 времен Первой мировой войны. На его основе армия США разработала шлем М1917, а во время Второй мировой войны создала эксклюзивный стальной шлем для армии США — стальной шлем М1, который также является самым долговечным современным стальным шлемом. Позже, с развитием высокоэффективных волокон и их композитных материалов, стальные шлемы постепенно ушли в прошлое. Например, шлем PASGT, благодаря высокому комфорту и высокой степени защиты, начал широко использоваться в армии США. В моей стране также успешно разработан новый пуленепробиваемый шлем из композитного материала — арамидный шлем QGF02 — в 1993 году. С начала XXI века различные страны последовательно разрабатывали легкие, высокозащитные и высокоинтегрированные баллистические шлемы, такие как боевой шлем IHPS армии США, шлем W-15 Китая и шлем VIRTUS Великобритании. На рисунке 1 представлены исторические фотографии баллистических шлемов китайской и американской армии; В первом ряду показаны китайские шлемы, а во втором — американские.
В условиях продолжающихся военных конфликтов по всему миру и все более сложных городских и полевых боевых действий разработка баллистических шлемов, отвечающих требованиям будущей войны — обеспечивающих высокоэффективную защиту, интеллектуальные функции, комфорт и адаптивность, быстрое производство и возможность индивидуальной настройки — имеет решающее значение для обеспечения безопасности солдат, повышения боевой эффективности и адаптации к разнообразным боевым потребностям. Благодаря непрерывному развитию материаловедения, баллистические шлемы в настоящее время в основном изготавливаются из армированных волокном композитных материалов, которые одновременно обеспечивают легкость, высокую защиту и комфорт. Полученные в результате функционально интегрированные баллистические шлемы могут значительно улучшить боевые возможности солдата, основанные на информации. В данной статье представлены высокоэффективные армированные волокном композитные материалы, используемые в пуленепробиваемых шлемах, и применяемые баллистические тканевые структуры, а также систематически обобщены технологии формования пуленепробиваемых шлемов, что служит справочным материалом для будущего проектирования и изготовления пуленепробиваемых шлемов из армированных волокном композитных материалов.
1. Волокнисто-армированные композитные материалы для пуленепробиваемых шлемов
1.1 Углеродное волокно
В прошлом веке бронежилеты из композитных материалов изготавливались в основном из арамидных волокон. В этом столетии сверхвысокомолекулярный полиэтилен (UHMWPE) постепенно вытеснил арамидное волокно в качестве основного материала в области пуленепробиваемой защиты.
Углеродное волокно Благодаря своей чрезвычайно высокой жесткости и прочности, этот материал часто гибридизируют с арамидным волокном и волокном из сверхвысокомолекулярного полиэтилена (UHMWPE), что демонстрирует большой потенциал в области пуленепробиваемой защиты. В последние годы появились новые высокоэффективные волокна, такие как волокно PBO и волокно PIPD.
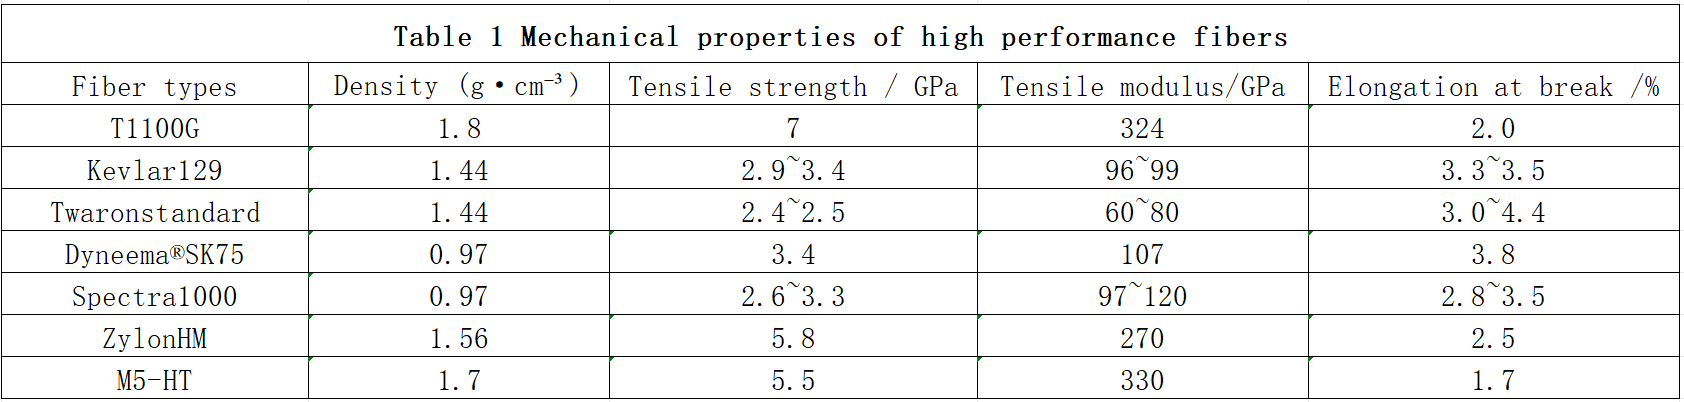
иметь Также привлек широкое внимание в области баллистической защиты. Основные механические свойства высокоэффективных волокнистых композитных материалов приведены в таблице 1.
Углеродное волокно было разработано в 1950-х и 1960-х годах. Благодаря высокому модулю упругости, высокой прочности на разрыв, высокотемпературной стабильности и высокой коррозионной стойкости, оно долгое время находится в центре внимания и широко используется в аэрокосмической и военной отраслях. Углеродное волокно — это высокоэффективные волокна с содержанием углерода приблизительно 95%, получаемые путем твердофазной карбонизации органических волокон. В настоящее время коммерчески доступные углеродные волокна во всем мире в основном изготавливаются из полиакрилонитриловых (ПАВ) волокон. Благодаря своей чрезвычайно высокой жесткости и прочности, углеродное волокно часто гибридизируют с другими высокоэффективными волокнами для создания баллистических композитных материалов. Например, Наньянский технологический университет и корпорация DSM провели интеркаляцию волокон сверхвысокомолекулярного полиэтилена (СВМПЭ) с углеродными волокнами, значительно улучшив баллистические защитные свойства за счет изменения порядка укладки для снижения скорости свободного падения баллистической композитной пластины. Несмотря на то, что композиты из углеродного волокна обладают высоким модулем упругости и прочностью на растяжение, их низкое удлинение при разрыве ограничивает эффективность поглощения энергии, что сужает область их применения в баллистической защите.
1.2 Арамидные волокна
Арамидные волокна Искусственно синтезированные полиамидные волокна включают поли(п-фенилентерефталамид) (PPTA), поли(м-фениленизофталамид) (PMIA), гетероциклические ароматические полиамидные волокна, содержащие гетероатомы, и орто-арамидные полностью ароматические полиамидные волокна. В настоящее время основными производимыми в мире арамидными волокнами являются
пара-арамид (PPTA) и
мета-арамид (PMIA). Среди них кевларовое волокно от DuPont и волокно Twaron от Teijin широко используются в баллистической защите. Баллистический шлем PASGT, разработанный в 1980-х годах, изготовлен из композитного материала на основе кевларового волокна 29, а более поздний знаменитый боевой шлем ACH изготовлен из композитного материала на основе кевларового волокна 129. Арамидные волокна обладают высокой удельной прочностью, высоким модулем упругости и высокой степенью поглощения энергии, и широко используются в баллистической защите. Хотя арамидные волокна имеют широкий спектр применения, их подверженность разложению под воздействием ультрафиолетового излучения и гидролизу из-за поглощения влаги ограничили их развитие. Срок их службы значительно сокращается, а защитные свойства снижаются в условиях сильного ультрафиолетового излучения или влажной среды.
1.3 Волокно из сверхвысокомолекулярного полиэтилена (UHMWPE)
Волокно из сверхвысокомолекулярного полиэтилена (UHMWPE) Благодаря своим особым свойствам, таким как низкая плотность, превосходная ударопрочность, выдающееся соотношение прочности к весу, высокие демпфирующие характеристики и коррозионная стойкость, сверхвысокомолекулярный полиэтилен (СВМПЭ) широко используется в различных областях. В настоящее время наиболее известными в мире волокнами СВМПЭ являются Dyneema производства DSM и Spectra производства Honeywell. Поскольку большинство ударных волн распространяются параллельно направлению волокон при высокоинтенсивных ударах в армированных волокнами композитах, высокожесткое волокно СВМПЭ может выступать в качестве высокоэнергетического канала для рассеивания энергии удара по всей конструкции. Это свойство позволяет эффективно перехватывать обычные пистолетные пули и низкоскоростные осколки, и оно широко используется в таких областях, как мягкая броня. Кроме того, по сравнению с углеродным и арамидным волокном, волокно СВМПЭ имеет значительно меньшую плотность, что выгодно для снижения веса пуленепробиваемых шлемов. Более того, высокая прочность, устойчивость к УФ-излучению и коррозионная стойкость волокна СВМПЭ делают его лучшим баллистическим защитным волокнистым материалом в промышленных системах. Однако межмолекулярные силы в волокнах СВМПЭ относительно слабы, и ползучесть возникает при температуре обработки выше 130 °C. При температуре плавления (приблизительно 150 °C) скорость ползучести резко возрастает, что приводит к значительному сокращению срока службы. Кроме того, химически инертная поверхность волокон СВМПЭ приводит к низкой прочности межфазного сцепления со смолами, что затрудняет производство и применение композитов из волокон СВМПЭ.
1.4 Другие высокоэффективные волокна
Волокно из поли(п-фениленбензобисоксазола) было первоначально разработано Лабораторией материалов ВВС США как высокотемпературный материал, а позже коммерциализировано японской компанией Toyobo Co., Ltd. под названием Zylon.
Волокно ПБО Обладает высокой прочностью, высоким модулем упругости, термостойкостью и огнестойкостью, что делает его лучшим среди всех «органических волокон». В 2003 году в США были изготовлены образцы шлемов с использованием волокон PBO, но их вес составлял всего 0,8 кг, что примерно на 0,55 кг меньше, чем у арамидных шлемов того же уровня защиты. Модуль упругости при растяжении волокна PBO составляет приблизительно 270 ГПа, что примерно в три раза больше, чем у пара-арамидного волокна. Однако волокно PBO обладает крайне низкой светостойкостью и плотной, гладкой поверхностью, что приводит к слабой адгезии на границе раздела с композитной матрицей. Его характеристики значительно ухудшаются во влажной и жаркой среде, что ограничивает его применение в пуленепробиваемых шлемах.
Волокно PIPD — это новый жидкокристаллический ароматический гетероциклический полимерный материал, разработанный на основе молекулярной цепи PBO, также известный как волокно M5. Волокно PIPD было первоначально разработано компанией Akzo Nobel в Нидерландах, и в настоящее время основным методом его производства является сухое мокрое прядение. В качестве основных сырьевых материалов используются TAP и DHTA. Волокно PIPD имеет модуль упругости 150 ГПа и предел прочности на растяжение 2,5 ГПа. PIPD — это высокоэффективное волокно с жесткой стержнеобразной структурой и сильными межмолекулярными водородными связями, демонстрирующее значительно более высокую прочность на сжатие по сравнению с волокном PBO. Однако поверхностная инертность волокна PIPD снижает взаимодействие между волокном и смолой, тем самым снижая общие характеристики композитного материала. Кроме того, его хрупкость при ударных нагрузках также влияет на его баллистическую защиту.
2. Баллистическая тканевая структура
Баллистические защитные ткани обычно представляют собой высокоэффективные волокна, поглощающие кинетическую энергию удара за счет разрыва волокон при растяжении, деформации ткани и трения между волокном и ударяющим снарядом, эффективно снижая или предотвращая травмы пользователя от высокоскоростных ударов. Баллистическая защита ударопрочных баллистических тканей в основном зависит от структуры ткани и свойств пряжи. В зависимости от процесса производства нетканые материалы обычно делятся на однонаправленные (UD) нетканые материалы, двухмерные тканые материалы и трехмерные тканые материалы.
2.1 Однонаправленные нетканые материалы
Однонаправленные (UD) ткани были впервые представлены компанией Allied Signal в 1988 году. Они формируются путем параллельного расположения волокон, их ламинирования с ориентацией 0/90 или 0/90/±45° и последующего склеивания термопластичной смолой. Однослойные UD ткани обладают более высокими пределами баллистической защиты и поглощения энергии, чем двухмерные и трехмерные тканые материалы, а также отличаются большей гибкостью и качеством. Преимуществом UD тканей является отсутствие перекрещиваний или завитков, что позволяет отраженным волнам распространяться на большую площадь при ударе, что приводит к более высокой скорости передачи и большему количеству волокон, участвующих в проникновении снаряда. В композитах из волокон UHMWPE часто используются структуры UD тканей для достижения лучших защитных характеристик и эффективности поглощения энергии, при этом различаются и режимы повреждения UD тканей различной толщины. Например, механизм разрушения при перфорации в однонаправленных композитных ламинатах из UHMWPE — это сдвиговое разрушение и трение в отверстии (между снарядом и образцом). В случае перфорации в толстых композитных ламинатах из сверхвысокомолекулярного полиэтилена основными механизмами разрушения являются расслоение композита, растяжение волокон и расширение.
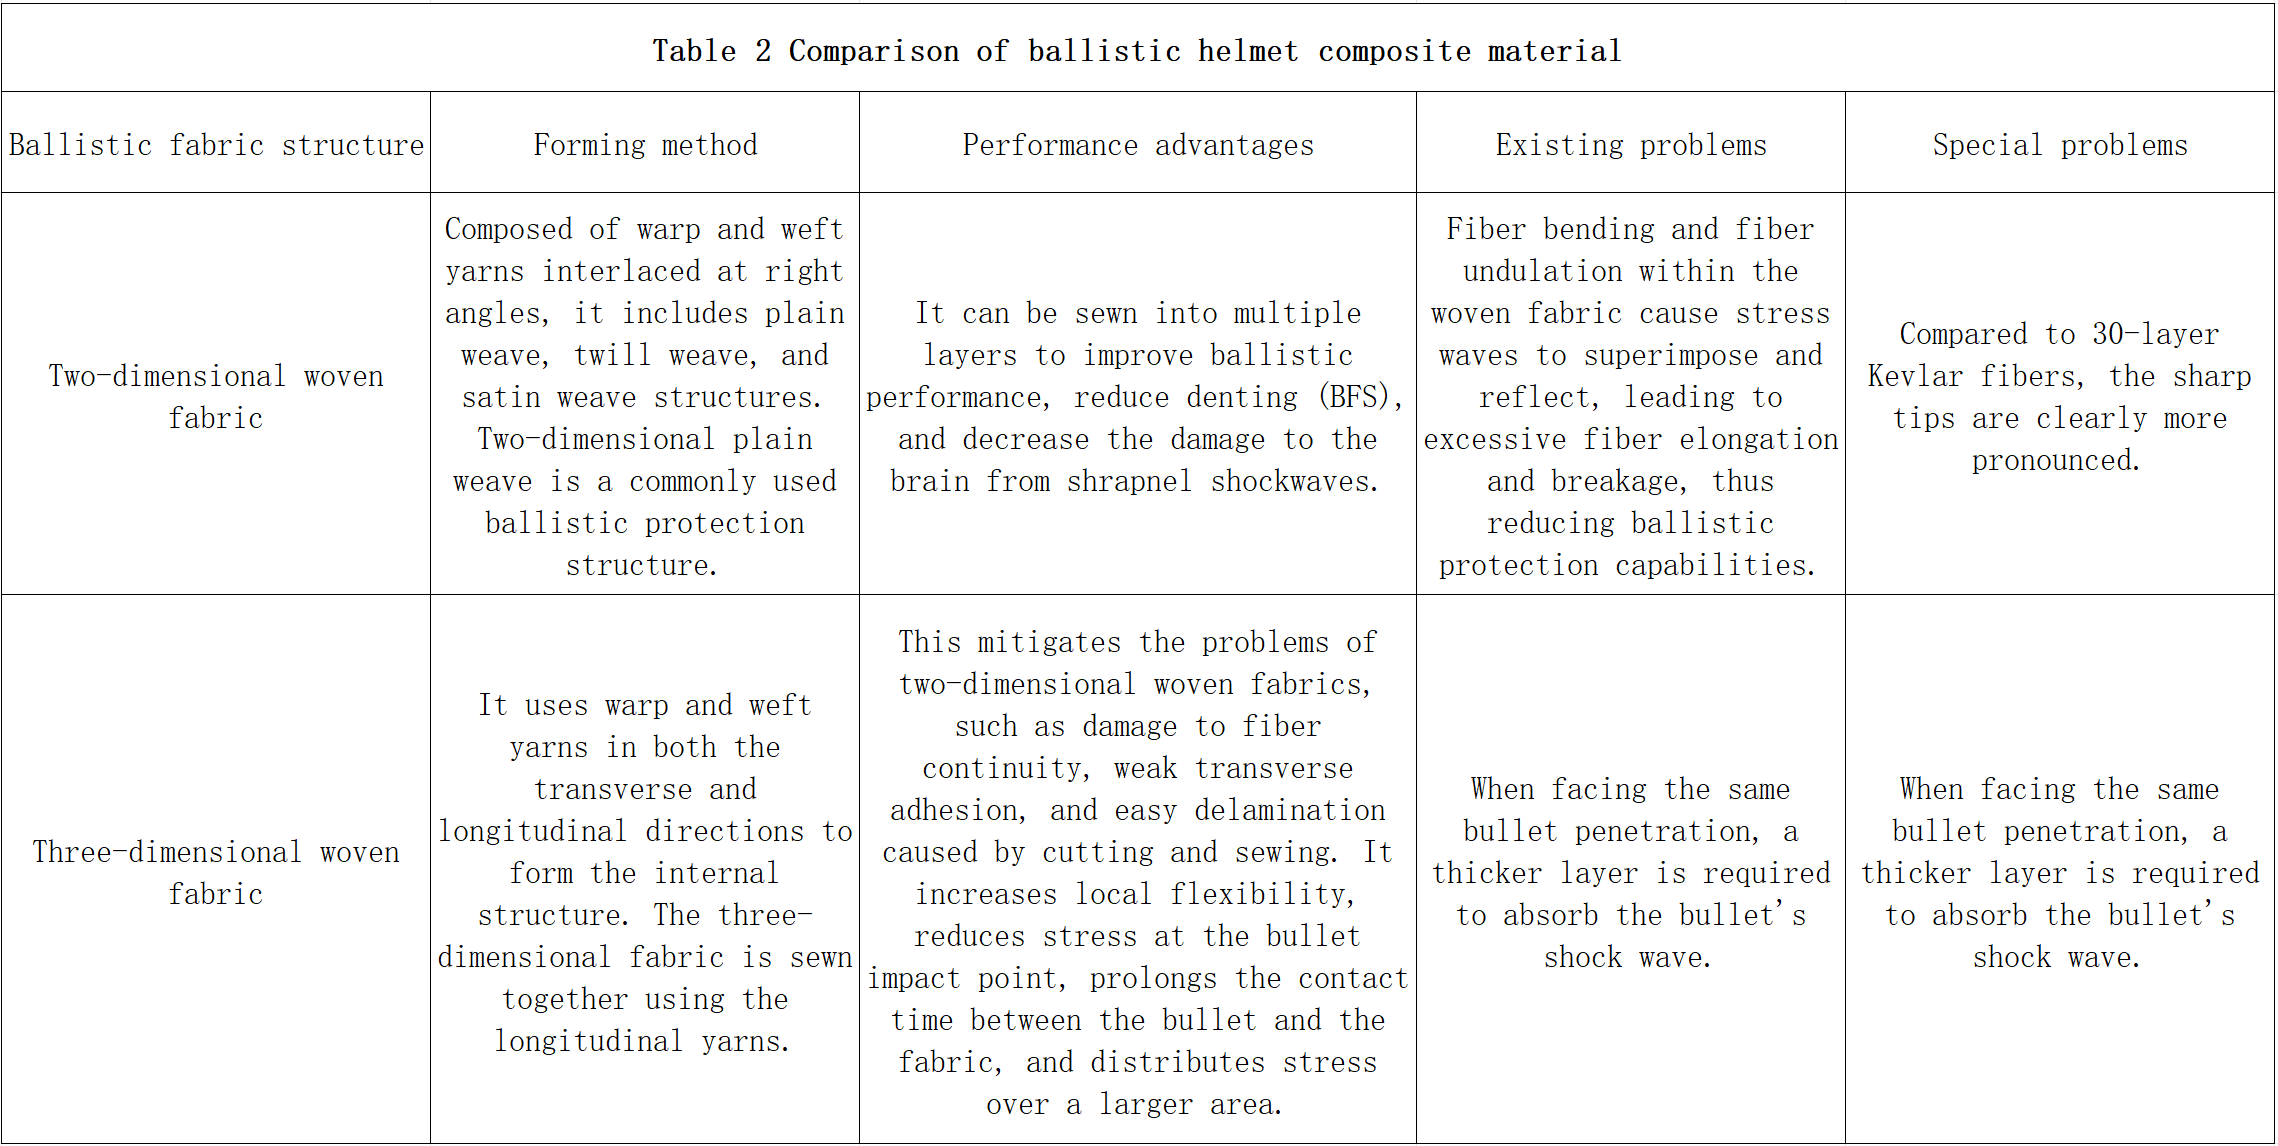
Как показано в сравнении баллистических тканевых структур, в однонаправленных нетканых материалах волокна расположены параллельно, с ориентацией 0/90 или 0/90/±45°, и ламинированы термопластичной смолой. К их преимуществам относятся хорошая гибкость, малый вес, отсутствие пересечений или скручивания, а также быстрое распространение волн. Большее количество волокон участвует в проникновении снаряда. Эта структура широко используется в композитах из сверхвысокомолекулярного полиэтилена (СВМПЭ) для повышения защиты и эффективности поглощения энергии. Проблема заключается в том, что режимы разрушения различаются в зависимости от толщины: перфорация в однонаправленных композитных ламинатах из СВМПЭ в основном происходит из-за сдвигового разрушения и трения в отверстиях; перфорация в толстых композитных ламинатах из СВМПЭ в основном происходит из-за расслоения композита, растяжения волокон и расширения.
2.2 Двумерные тканые материалы
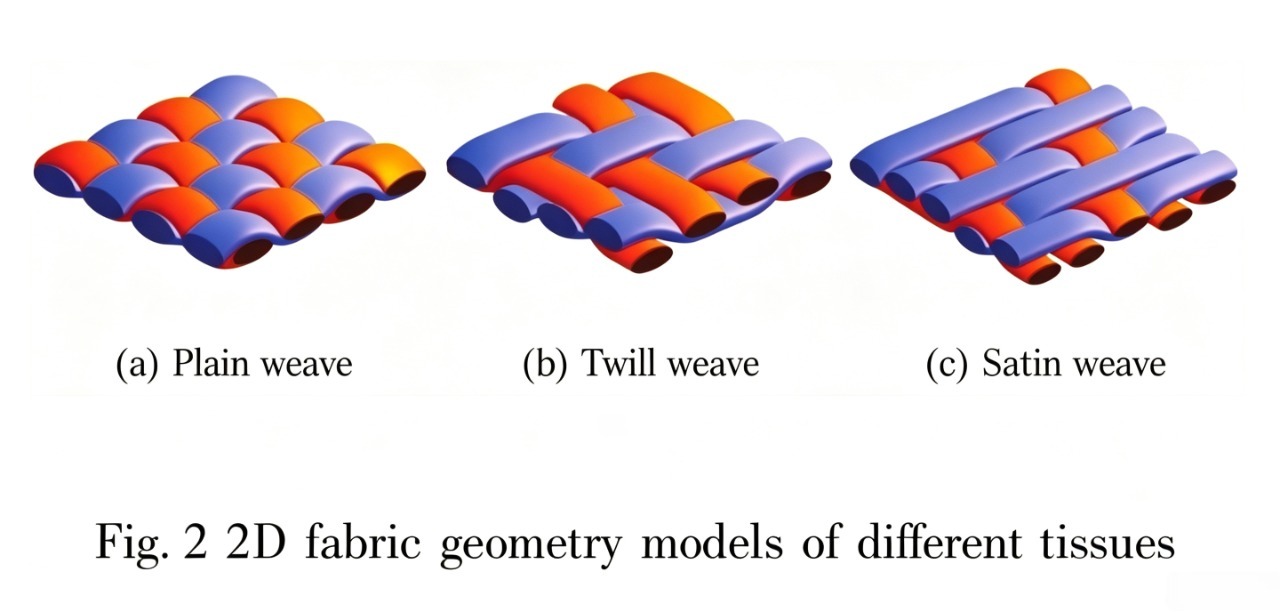
Двумерные тканые материалы состоят из нитей основы и утка, переплетенных под прямым углом. В основном они включают в себя структуры простого, саржевого и сатинового переплетения, как показано на рисунке. Наиболее распространенной баллистической защитной структурой является двумерная ткань простого переплетения. Двумерные тканые материалы могут быть сшиты в несколько слоев для улучшения баллистической защиты, уменьшения степени вдавливания (BFS) и снижения вредного воздействия ударных волн снарядов на мозг человека. Однако из-за изгиба волокон и колебаний волокон в двумерных тканых материалах могут возникать наложения и отражения волновых напряжений, что приводит к чрезмерному удлинению и разрыву волокон, тем самым снижая баллистическую защиту волокна.
Как показано на рисунке 2, геометрические модели двухмерных тканей различаются в зависимости от типа переплетения. Как показано в таблице 2, двухмерные тканые материалы состоят из нитей основы и утка, переплетенных под прямым углом, включая структуры простого переплетения, саржевого переплетения и сатинового переплетения. Двухмерное простое переплетение является широко используемой баллистической защитной структурой. Его преимущества включают возможность сшивания в несколько слоев, что улучшает баллистическую защиту, уменьшает вмятины от пуль и минимизирует повреждение головного мозга от ударных волн снаряда. Проблемы включают изгиб и волнообразность волокон на поверхности тканого материала, что приводит к наложению и отражению волн напряжения, чрезмерному удлинению и разрыву волокон, тем самым снижая баллистические защитные возможности. Особая проблема заключается в очевидных острых концах по сравнению с 30 слоями кевларовых волокон.
2.3 Трехмерные тканые материалы
В бронезащитных шлемах, изготовленных из двухмерных тканых материалов, раскрой и сшивание часто нарушают целостность волокон, снижая баллистические характеристики шлема. Кроме того, двухмерные тканые материалы часто имеют слабую боковую адгезию, что делает их склонными к расслоению. Трехмерные тканые материалы, использующие как боковые, так и продольные нити основы и утка для создания трехмерной, интегрированной ткани, значительно смягчают проблемы, связанные с двухмерными ткаными материалами. На рисунке 3 показана схематическая диаграмма модели структуры трехмерного ортогонального тканого материала. Трехмерные тканые материалы соединены друг с другом продольным сшиванием нитей, что эффективно увеличивает локальную гибкость, снижает напряжение в точке попадания пули, увеличивает время контакта между пулей и тканью и распределяет напряжение по большей площади вокруг точки попадания пули. Юстина Пинкос и др. сравнили сопротивление проникновению пули двухмерных и трехмерных тканых материалов, изготовленных из 30 слоев кевларового волокна. Они обнаружили, что при одинаковой глубине проникновения пули трехмерная тканая ткань требовала большего количества слоев для поглощения ударной волны. Однако трехмерная тканая ткань не имела четко выраженного острого конца, в то время как двухмерная тканая ткань имела значительно более выраженный острый конец.
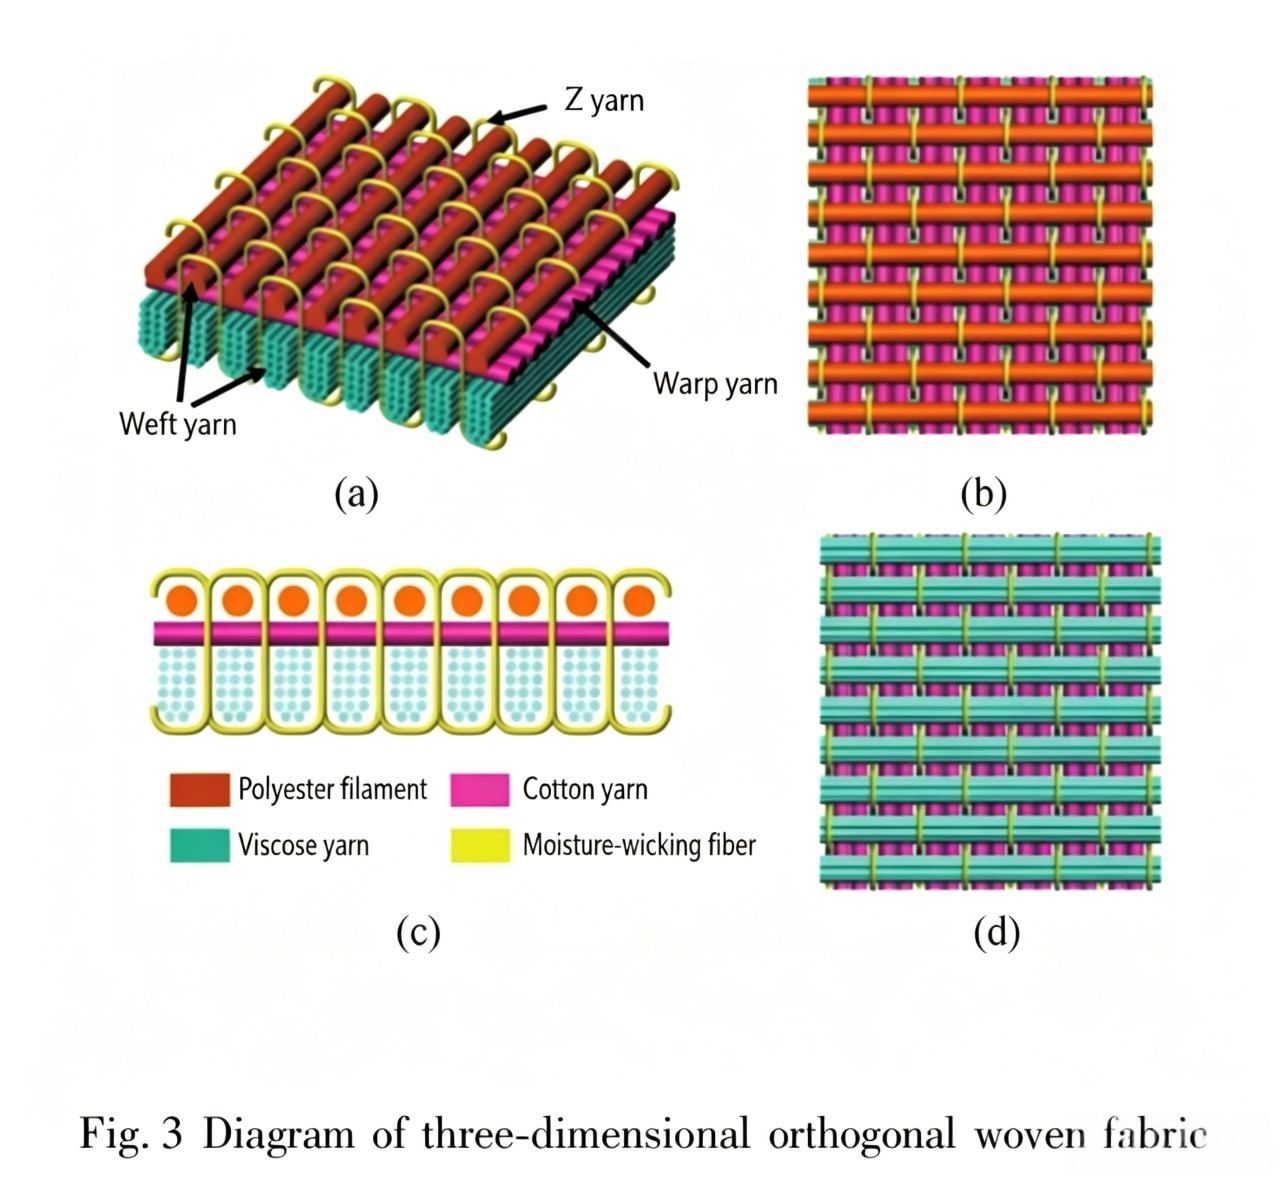
Как показано на рисунке 2 выше, трехмерная тканая ткань использует поперечные и продольные нити основы и утка для образования единого пространства, при этом трехмерная ткань сшивается продольными нитями. Ее преимущества включают в себя смягчение проблем, связанных с нарушением непрерывности волокон, слабой поперечной адгезией и легким расслоением, возникающих при резке и сшивании двухмерных тканых тканей; повышение локальной гибкости, снижение напряжения в точке попадания пули, увеличение времени контакта между пулей и тканью и распределение напряжения по большей площади. Проблема заключается в том, что при одинаковом проникающем воздействии пули требуется большее количество слоев для поглощения ударной волны. Особенностью является отсутствие четко выраженной острой точки по сравнению с 30 слоями кевларового волокна.
3. Технология формования композитных материалов для пуленепробиваемых шлемов
Бронежилеты в основном состоят из внешней оболочки, подкладки и системы подвески. Они поглощают энергию удара снарядов или высокоскоростных осколков в первую очередь за счет деформации и разрушения внешней оболочки. Поэтому процесс изготовления оболочки шлема играет решающую роль в его защитных свойствах. Традиционные методы предварительного формования включают в себя сначала аккуратное расположение высокоэффективных волокон, а затем подготовку волокнистого препрега с термопластичной или термореактивной смолой. Затем нарезанный и уложенный волокнистый композитный материал подвергается высокотемпературному компрессионному формованию в нагретом металлическом прессе. В процессе изготовления шлема крайне важно обеспечить равномерное распределение материала и гладкую поверхность оболочки, минимизируя зазоры между различными слоями и снижая концентрацию напряжений при проникновении снаряда. В современном производстве оболочек бронежилетов используются технологии формования композитных материалов, такие как ручное формование, формование с переносом смолы (RTM), термоформование и формование с заданным размером.
3.1 Процесс формования методом ручной укладки
Ручное формование методом укладки, также известное как контактное формование, является самой ранней и наиболее широко используемой технологией формования при производстве бронежилетов из композитных материалов. Ручное формование методом укладки в основном выполняется вручную, с ограниченным использованием оборудования. Оно требует от операторов высокого уровня технических навыков, знакомства со структурными свойствами изделия и опыта в резке и укладке армирующих волокон, а также в обработке поверхности пресс-формы. Хотя ручное формование методом укладки предлагает недорогие, простые в обслуживании пресс-формы, не ограниченные размером или формой изделия, что позволяет гибко модифицировать различные детали в соответствии с требованиями конструкции, и удобное формование при комнатной температуре, оно, как правило, подходит только для производства мелкосерийной продукции. Готовые изделия часто демонстрируют неравномерные механические свойства, плохую стабильность и непостоянные защитные характеристики.
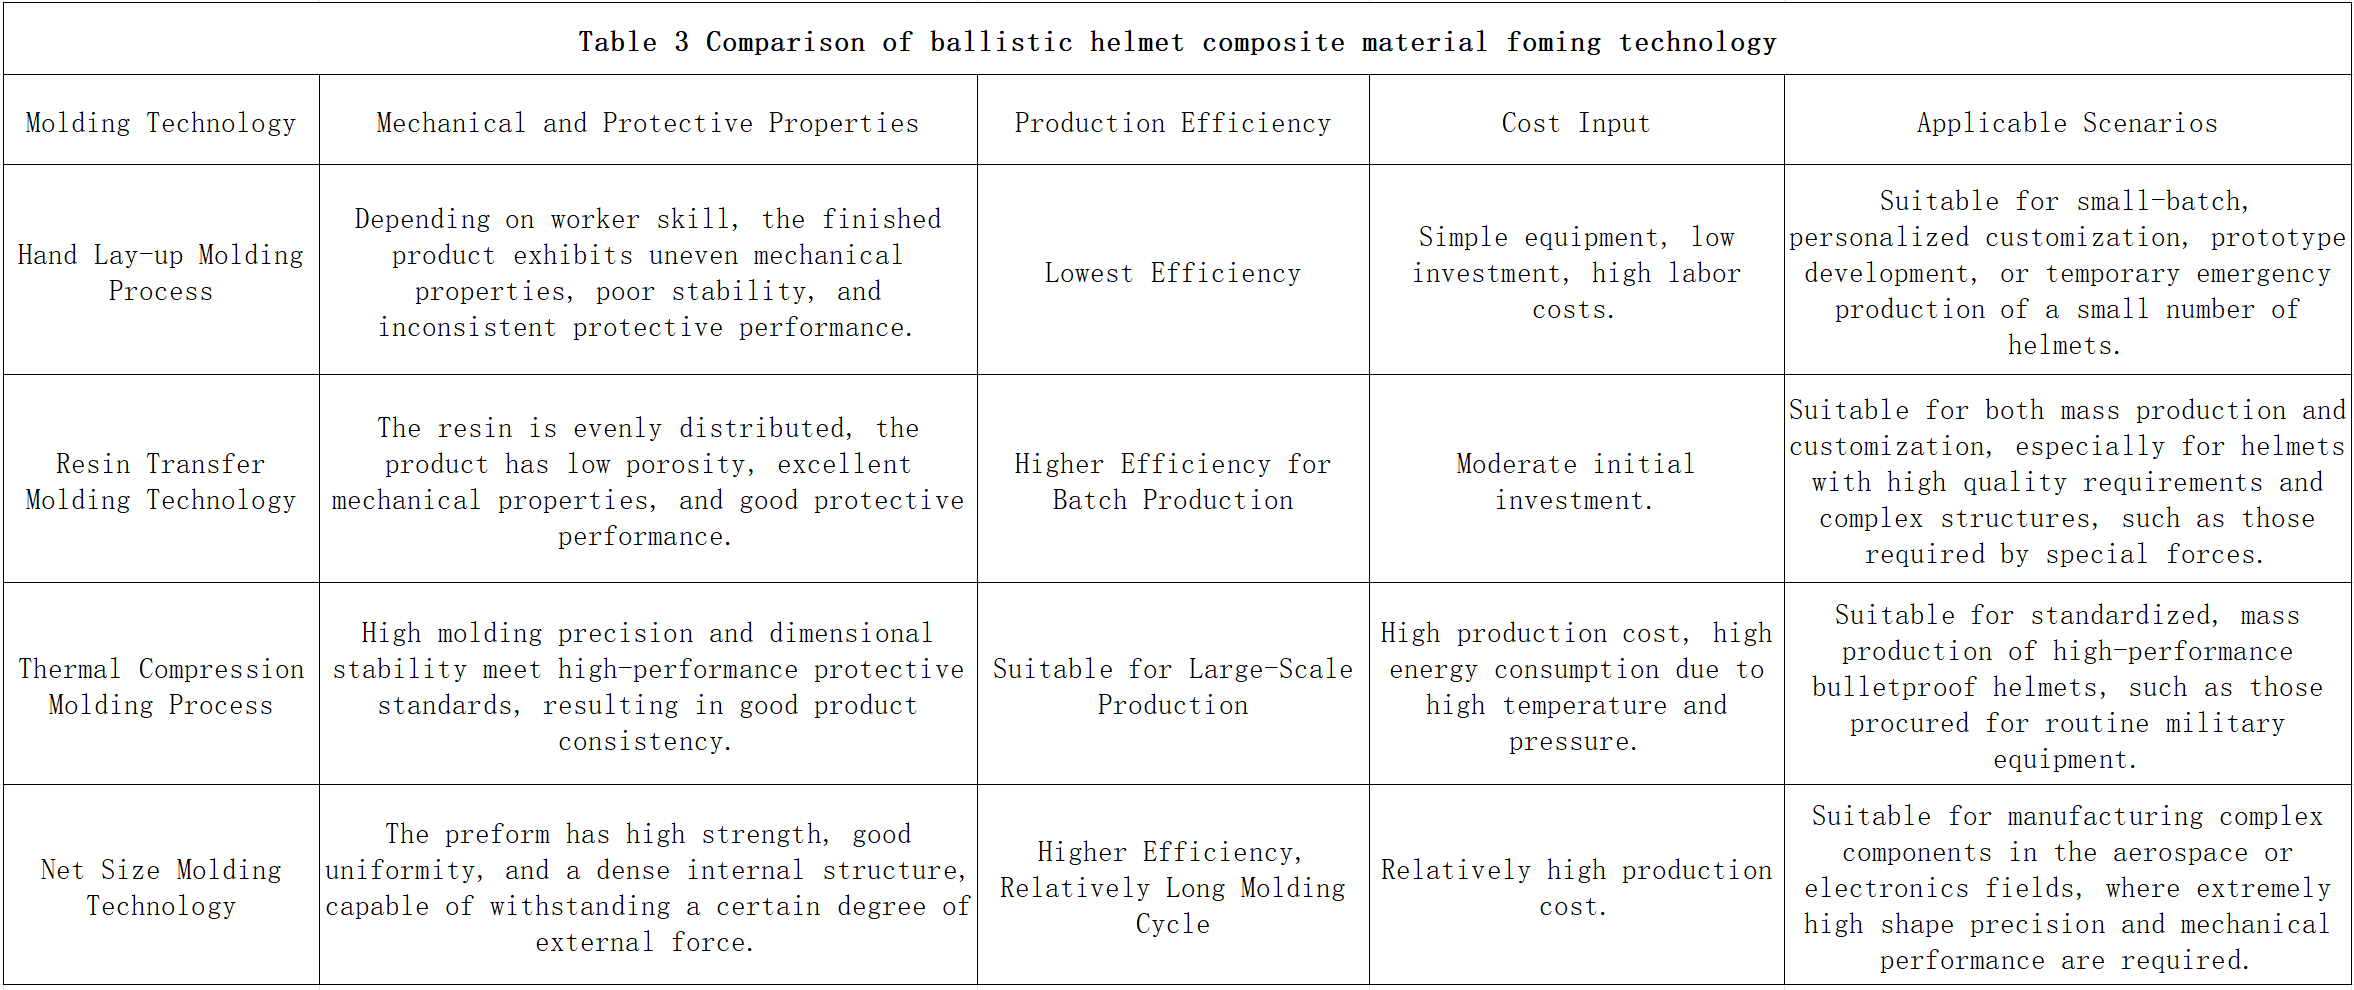
В таблице 3 представлено сравнение технологий формования композитных материалов для пуленепробиваемых шлемов. Формование методом ручной укладки в значительной степени зависит от квалификации рабочего, что приводит к неравномерным механическим свойствам, низкой стабильности и нестабильным защитным характеристикам готового изделия. Оно имеет самую низкую эффективность, требует простого оборудования и низких инвестиций, но сопряжено с высокими трудозатратами, что делает его подходящим для мелкосерийного, индивидуального производства, разработки прототипов или временного аварийного производства небольших партий шлемов.
3.2 Формование методом переноса смолы (RTM)
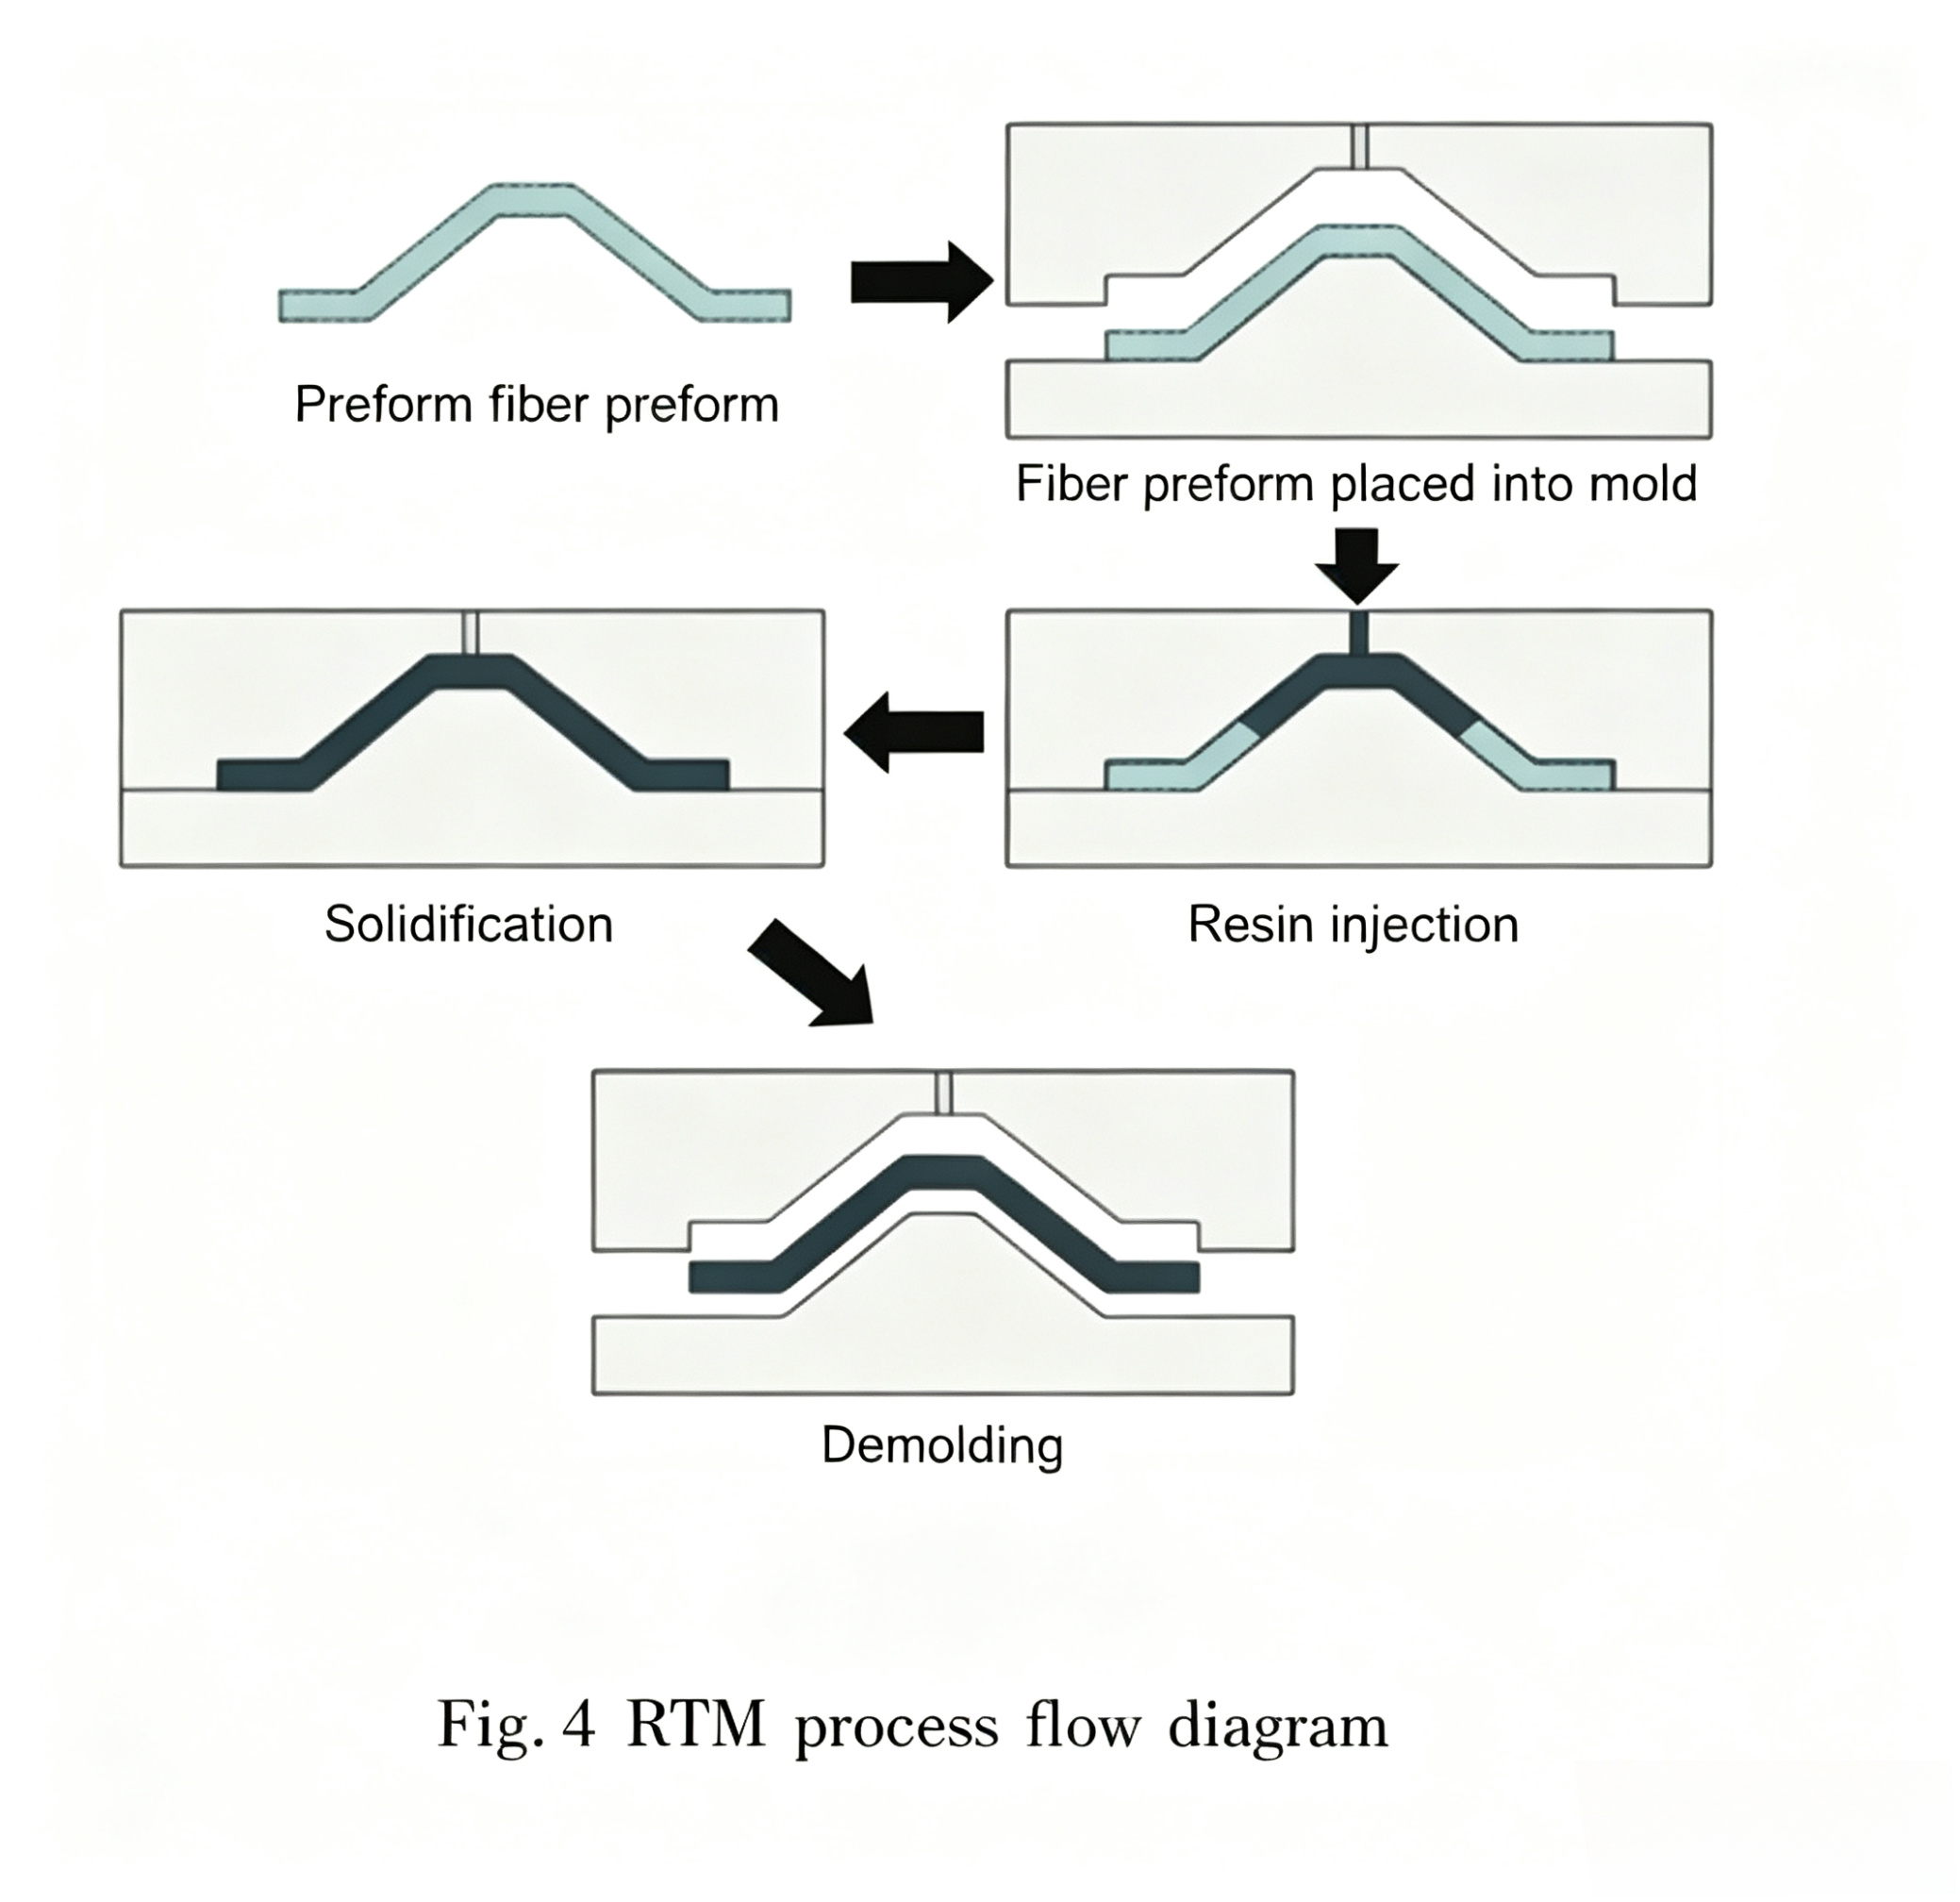
RTM (Resin Transfer Molding) — это технология формования композитных материалов, которая включает в себя впрыскивание низковязких смол, таких как полиэфирные или эпоксидные смолы, в закрытую форму, полное и равномерное пропитывание высокоэффективных волокон или других армирующих материалов, а затем отверждение. По сравнению с традиционным ручным формованием, технология RTM позволяет получать материалы с более высокой ударопрочностью, более равномерными общими механическими свойствами материала, более низкой стоимостью, более простым повторным производством, более высокой точностью размеров и более гладкой, плоской поверхностью. Однако при производстве композитных материалов со сложной структурой и большими объемами формование RTM часто сталкивается с такими проблемами, как неравномерный поток смолы, недостаточное пропитывание волокон и чрезмерно длительное время формования, что приводит к расхождениям между ожидаемыми механическими свойствами, прочностью и точностью композитного изделия. Схема технологического процесса показана на рисунке 4.
Как показано на рисунке 3 выше, изделия, изготовленные с использованием технологии литья под давлением с переносом смолы, обладают равномерным распределением смолы, низкой пористостью, превосходными механическими свойствами и хорошими защитными характеристиками. Их можно производить серийно с высокой эффективностью и умеренными первоначальными инвестициями, обеспечивая баланс между массовым производством и индивидуальным изготовлением шлемов с высокими требованиями к качеству и сложной конструкцией, например, для спецназа.
3.3 Процесс горячего формования
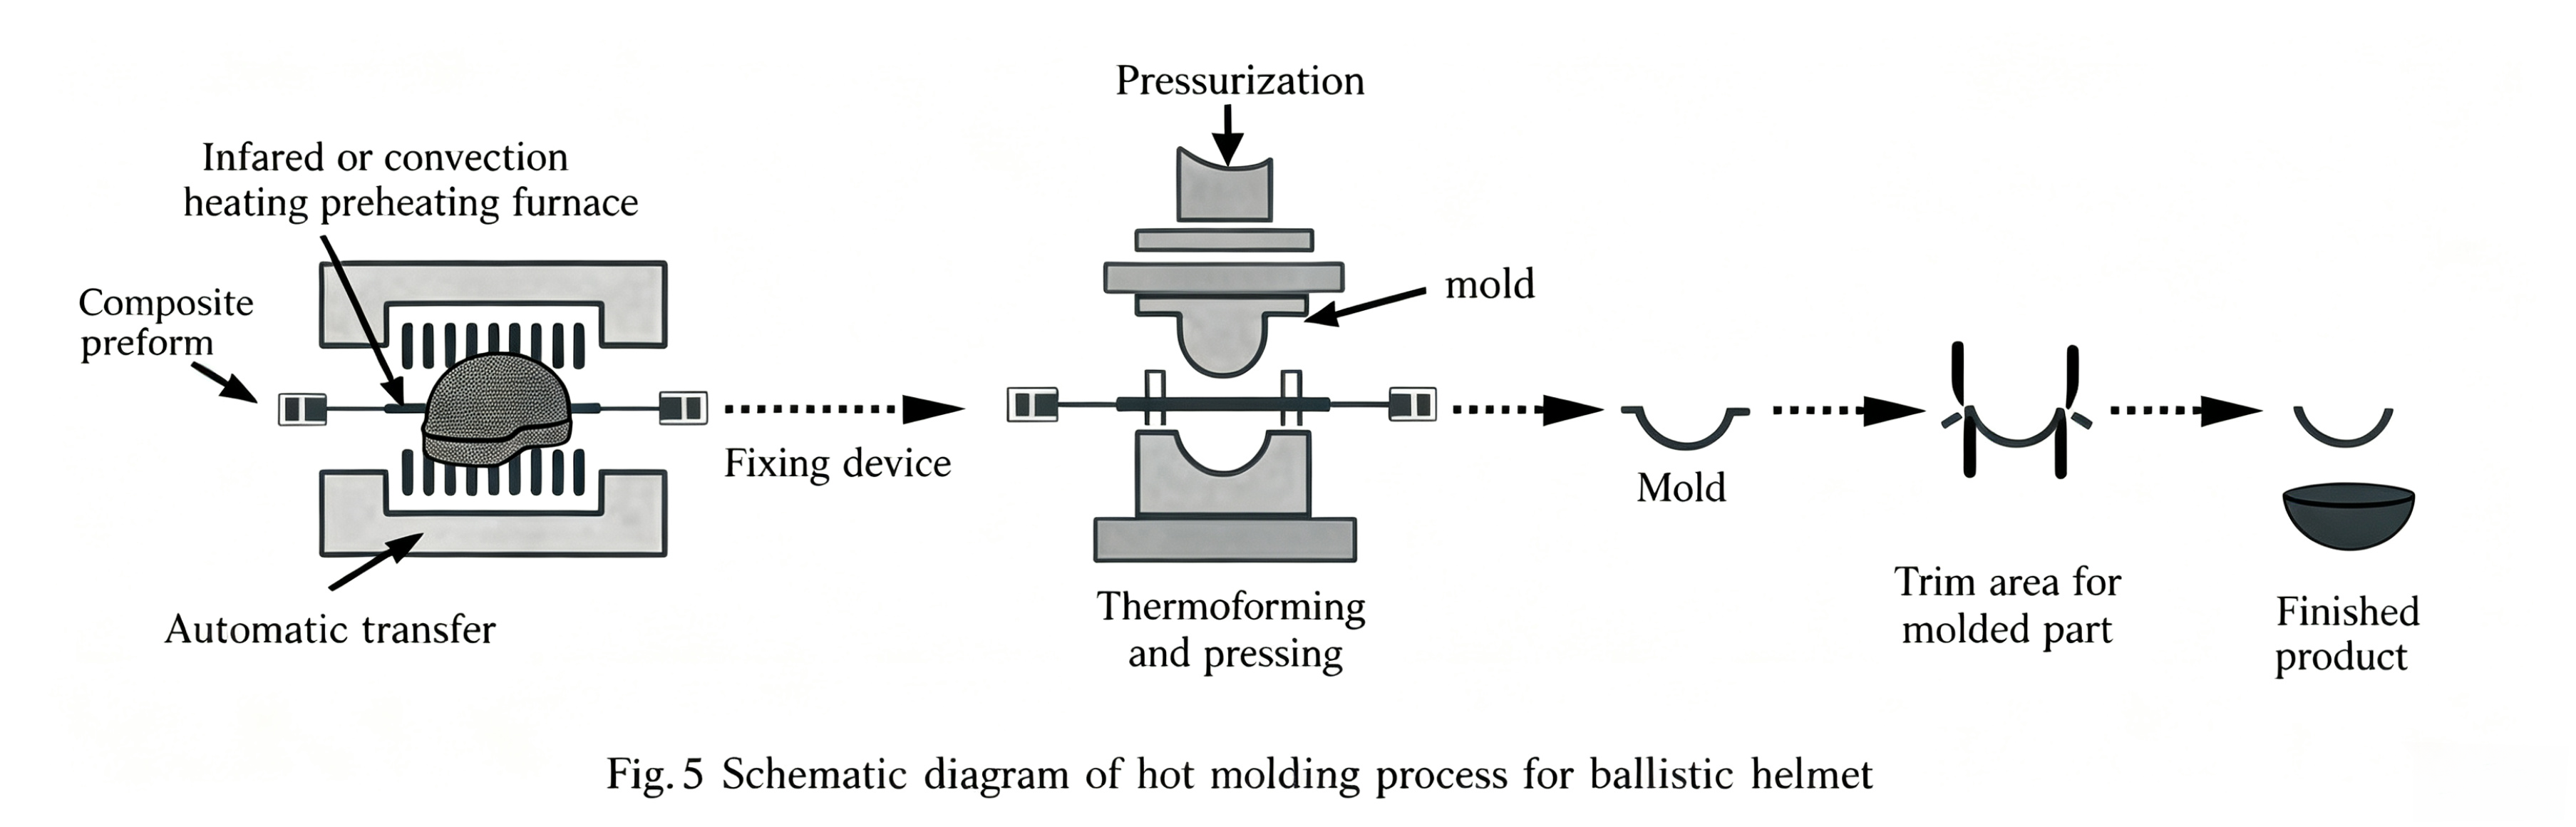
Горячее формование — широко используемый процесс формования композитных материалов. Основными факторами, влияющими на качество формования бронежилетов, являются температура формования, время формования и давление формования. Сначала высокоэффективные волокна смешиваются с термореактивными или термопластичными смолами для получения препрега. Затем форма предварительно нагревается и поддерживается при постоянной температуре. После этого препрег помещается в форму, края прижимаются, и форма закрывается. Температура формы повышается до температуры формования, прикладывается давление, и после сохранения тепла форма охлаждается и отделяется. Наконец, готовое изделие извлекается для ремонта. Во время горячего формования необходимо тщательно контролировать условия формования. Например, температура отверждения композитных шлемов из СВМПЭ обычно не превышает 130℃. Блок-схема процесса горячего формования бронежилетов показана на рисунке 5.
Как показано в таблице 3 выше, изделия, изготовленные методом горячего формования, обладают высокой точностью формования и стабильностью размеров, отвечая высоким стандартам защиты. Они также демонстрируют хорошую однородность продукции и подходят для крупномасштабного производства. Однако себестоимость производства высока, а высокие температуры и давление потребляют значительное количество энергии. Это делает данный метод подходящим для стандартизированного массового производства, например, для высокоэффективных бронежилетов, используемых при закупке обычного военного оборудования.
3.4 Технология литья с заданными размерами
Технология формования с заданными размерами, также известная как технология литья под давлением с гелем, — это передовой метод формования, широко используемый в керамике, металломатричных композитах и других областях. Принцип его работы заключается в равномерном смешивании органических мономеров, сшивающих агентов и других добавок с керамическим или металлическим порошком для образования суспензии. После впрыскивания в форму инициатор запускает реакцию полимеризации мономеров, вызывая гелеобразование суспензии in situ и ее затвердевание. Эта технология обладает значительными преимуществами, позволяя производить заготовки сложной формы с высокой точностью размеров. Заготовки отличаются хорошей однородностью и высокой прочностью, что эффективно сокращает последующую обработку. Например, при производстве высокотемпературных керамических компонентов для авиационных двигателей она позволяет точно формовать сложные внутренние структуры. Однако она предъявляет чрезвычайно строгие требования к чистоте сырья и контролю параметров процесса, а некоторые органические добавки являются дорогостоящими, что в некоторой степени ограничивает ее крупномасштабное применение. Тем не менее, благодаря постоянной технологической оптимизации и совершенствованию, технология литья под давлением с гелем обладает огромным потенциалом применения в высокотехнологичном производстве. Схематическое изображение технологии формования изделий заданного размера показано на рисунке 6.
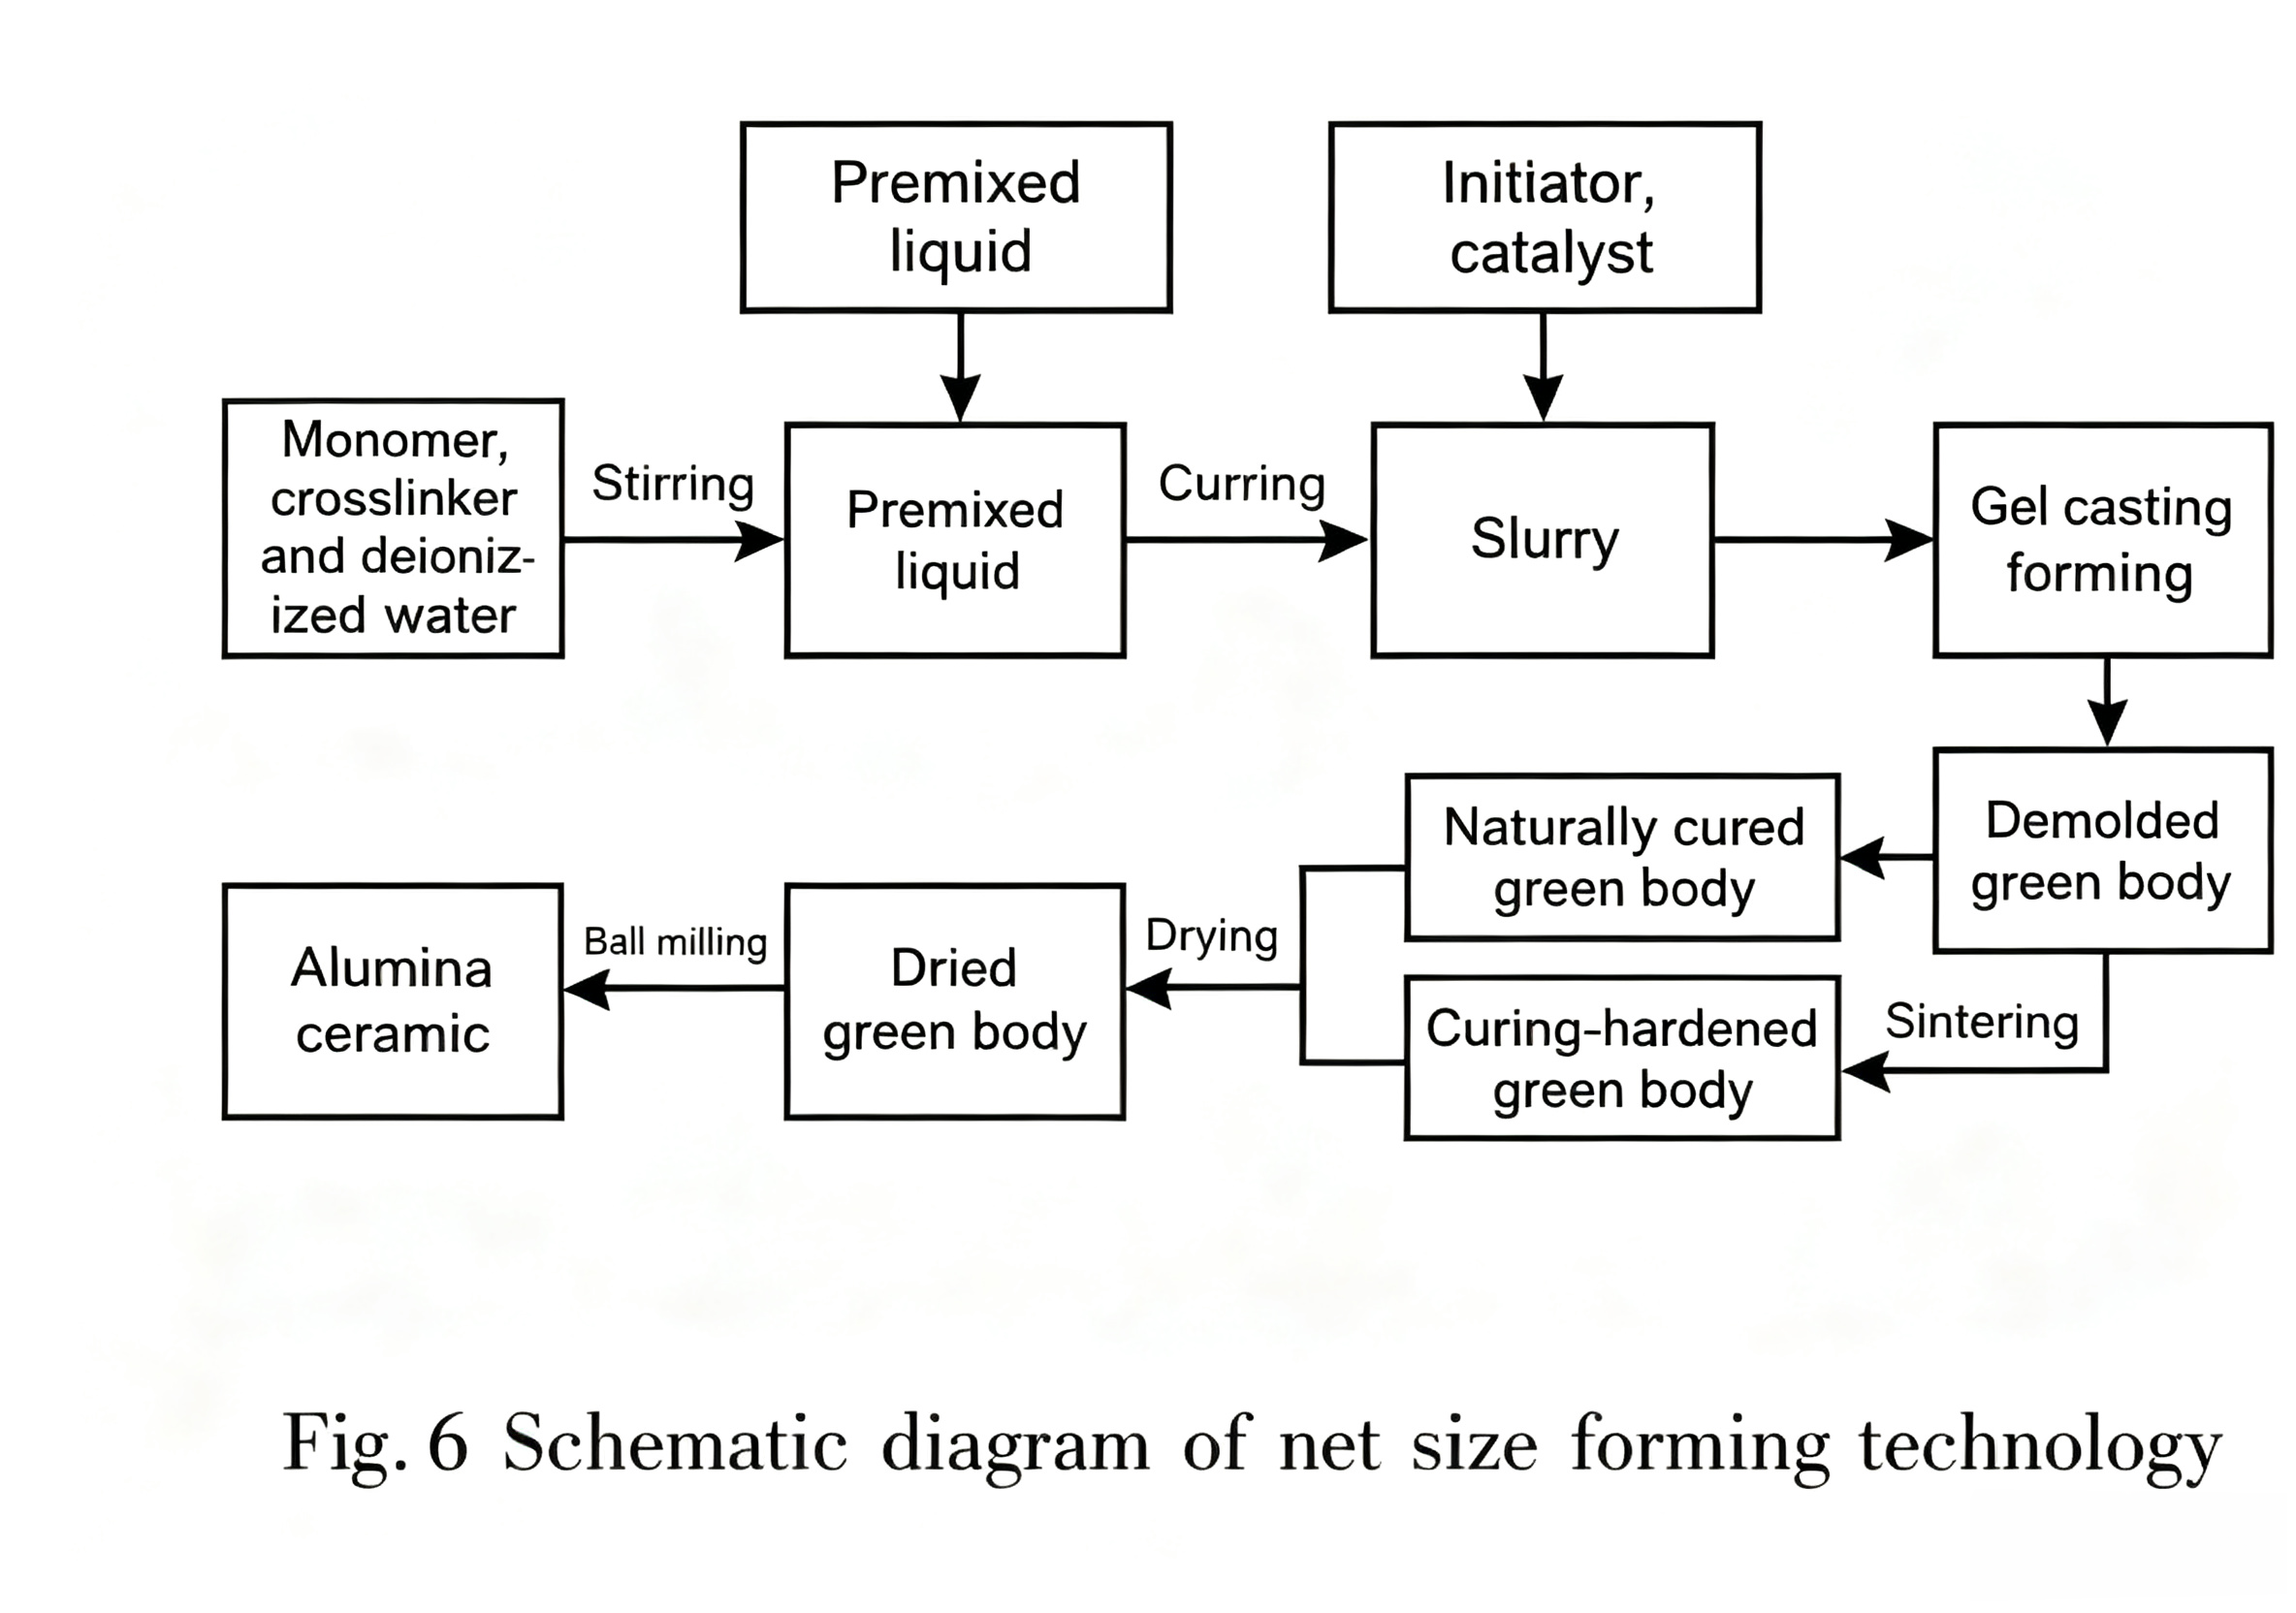
Как показано в таблице 3 выше, изделия, изготовленные с использованием технологии формования с заданным размером заготовки, обладают высокой прочностью, хорошей однородностью и плотной внутренней структурой, способной выдерживать определенную степень внешнего воздействия. Эта технология отличается высокой эффективностью, относительно длительным циклом формования и высокими производственными затратами, что делает ее подходящей для изготовления сложных компонентов в аэрокосмической или электронной промышленности, где требуются чрезвычайно высокая точность формы и механические характеристики.
4. Заключение
Бронекасы, как индивидуальное защитное снаряжение солдата, могут эффективно защищать солдат и снижать или предотвращать ранения от пуль. Поэтому глубокое понимание системы армированных волокнами композитных материалов, типа структуры ткани и технологии формования композитных материалов для бронекасов имеет решающее значение для исследования новых типов бронекасов. В данной статье сначала представлены композитные материалы, обладающие чрезвычайно высокой жесткостью, прочностью и коэффициентом поглощения энергии, обеспечивающие превосходную баллистическую защиту по сравнению с обычными материалами. Во-вторых, обсуждаются баллистические тканевые структуры, которые обеспечивают еще лучшие защитные характеристики и эффективность поглощения энергии. Поскольку процесс изготовления оболочки шлема играет решающую роль в его защитных свойствах, в статье обобщены четыре технологии формования композитных материалов для бронекасов:
1) Формование методом ручной укладки позволяет получать изделия с неравномерными механическими свойствами, меньшей эффективностью и более низкой себестоимостью, что делает его подходящим для мелкосерийного или индивидуального производства.
2) Технология литья под давлением смолы (RTM) позволяет производить продукцию с превосходными механическими свойствами, высокой эффективностью и умеренными инвестиционными затратами, удовлетворяя как потребности массового производства, так и индивидуальные заказы.
3) Термоформование позволяет получать изделия с хорошими механическими свойствами, но более высокими производственными затратами, подходящие для стандартизированного массового производства.
4) Формование с заданным размером заготовки позволяет получать изделия с высокой прочностью заготовки и большей эффективностью, но с более высокими производственными затратами, что делает его подходящим для изготовления сложных компонентов с чрезвычайно высокими требованиями к точности формы и механическим свойствам.
Несмотря на то, что процессы формования композитных бронежилетов относительно отработаны, многие проблемы все еще требуют решения. В условиях все более сложной международной обстановки и развития информационных технологий проектирование бронежилетов следующего поколения будет в большей степени ориентировано на легкость, многофункциональность, интеллектуальные возможности и низкую стоимость при сохранении производственных мощностей. Это позволит удовлетворить потребности будущих военных действий в защите шлема, его интеллектуальных возможностях, комфорте и адаптивности, быстром производстве и индивидуальной настройке, а также значительно повысить боеспособность солдат на поле боя.